
 English
 中文简体
 русский
 عربى
Контент
- 1 Что на самом деле измеряет воздухопроницаемость
- 2 Что влияет на число в нетканом полотне
- 3 Приоритеты воздухопроницаемости в зависимости от применения
- 4 Воздухопроницаемость — это не то же самое, что воздухопроницаемость
- 5 Как конфигурация линии устанавливает окно проницаемости
- 6 Пять проверок перед утверждением ткани или линии
Два рулона полипропиленовой ткани спанбонд плотностью 25 г/м2 могут пройти все визуальные проверки и по-прежнему вести себя как разные материалы на линии переработки. Один плавно переходит в производство средств гигиены; другой нарушает установленный клиентом предел воздухопроницаемости, и груз задерживается у ворот. Разница незаметна глазу, но сразу проявляется на расходомере воздуха.
Воздухопроницаемость, скорость, с которой воздух проходит через ткань при фиксированной разнице давлений, является одним из наиболее часто задаваемых свойств при покупке нетканых материалов, и ее решение определяется на производственной линии, а не на складе. Тонина волокон, структура полотна и условия склеивания определяют ценность задолго до упаковки рулона. В этом руководстве объясняется, что означают измерения, какие стандарты испытаний применяются, что влияет на число и как конфигурация линии определяет окно проницаемости, которое установка может постоянно поддерживать.
Что на самом деле измеряет воздухопроницаемость
Воздухопроницаемость — это скорость, с которой воздух проходит через известную площадь ткани, когда на две ее стороны прикладывается определенная разница давлений. На практике: зажмите образец, пропустите через него воздух при заданном давлении и запишите, сколько воздуха проходит через него каждую секунду. Поскольку испытание является быстрым и неразрушающим, оно служит стандартным контрольным показателем качества, а также свойством спецификации.
Результаты представлены в см. 3 /см 2 /с (численно то же самое, что см/с), мм/с или фут 3 /мин/фут 2 , часто сокращается до CFM. Преобразования имеют значение, когда встречаются два описания: 1 см. 3 /см 2 /с равен 10 мм/с, а 1 CFM составляет примерно 5,08 мм/с. Спецификация, на которой просто написано «500», не имеет смысла, пока к ней не прикреплены устройство, испытательная головка и давление.
Доминируют два стандарта. ISO 9237 является наиболее широко используемым во всем мире и обычно соответствует стандарту шириной 20 см. 2 испытательная головка при перепаде давления 100 Па. ASTM D737, используемый по умолчанию в Северной Америке, обычно применяет давление 125 Па (0,5 дюйма водяного столба) на диаметре 38 см. 2 голова. Поскольку площадь напора и давление различаются, результаты по двум стандартам не являются напрямую взаимозаменяемыми; ткань, имеющая значение 300 мм/с по стандарту ISO 9237, не будет иметь значение 300 по стандарту ASTM D737. Требование в любой спецификации указывать стандарт, площадь напора и давление — это самый дешевый шаг во избежание споров, который может предпринять покупатель.
Что влияет на число в нетканом полотне
Воздух проходит по каналам между волокнами, поэтому все, что меняет размер, количество или непрерывность этих каналов, меняет показания. На линии прядения большую часть работы выполняют три фактора.
Тонкость волокна
Более тонкие волокна укладывают большую поверхность и более извилистые пути в ткань того же веса, поэтому поток воздуха уменьшается. Это основная причина, по которой слой, полученный методом экструзии из расплава, с волокнами размером в однозначный микронный диапазон, сопротивляется воздуху гораздо лучше, чем слой спанбонда с той же плотностью, и в то же время лучше улавливает частицы. Что касается выдувания из расплава, индекс текучести расплава полимера и конструкция матрицы определяют, насколько тонкими получаются волокна; на стороне спанбонда плотность нити, регулируемая в основном за счет скорости вытяжки, смещает проницаемость в том же направлении.
Вес и толщина основы
Оставьте все остальное постоянным, и проницаемость упадет по мере увеличения веса основы, потому что воздуху приходится проходить через больше материала. Отношения не являются линейными; переход от 15 к 30 г/м2 не уменьшает показания вдвое. Однако направление является надежным, поэтому базовый вес является первой переменной, которую нужно проверить, когда показания отклоняются от одного рулона.
Склеивание и каландрирование
Термическое каландрирование решает, насколько открытым останется полотно. Более высокая температура и давление зажима сглаживают точки соединения и консолидируют полотно, закрывая каналы и снижая показания; более легкое соединение делает полотно более объемным и проницаемым. Рисунок гравировки также имеет значение, поскольку более плотный рисунок при равном весе читается ниже, чем грубый. Чтобы более подробно рассмотреть задействованные настройки, в этом пошаговом руководстве о том, как температура, скорость и давление каландрирования формируют конечную ткань, подробно описаны компромиссы.
Приоритеты воздухопроницаемости в зависимости от применения
Универсальной цели не существует. Покрытие урожая и хирургическая простыня находятся на противоположных концах шкалы, и оба верны. Что меняется от одного применения к другому, так это то, с чем должно быть сбалансировано значение проницаемости.
| Приложение | Общая структура | Что должна сбалансировать спецификация |
|---|---|---|
| Хирургические халаты и простыни | СМС | Барьер для жидкости и частиц, препятствующий комфорту пользователя |
| Маски для лица и респираторы | Спанбонд-мелтблаун композиты | Эффективность фильтрации против сопротивления дыханию |
| Гигиенические верхние и нижние листы | СС или СММС | Мягкость и воздухопроницаемость |
| Сельскохозяйственные чехлы и ландшафтная ткань | С или СС | Газообмен против удержания тепла |
| Сумки и упаковка для покупок | S | Низкий приоритет; чтение в основном отслеживает постоянство открытости сети |
Строка маски заслуживает более внимательного рассмотрения, поскольку она показывает, что спецификация проницаемости на самом деле является двусторонним контрактом. Среда, которая активно фильтрует, но почти не пропускает воздух, не работает, поскольку пользователи оттягивают ее от лица или перестают правильно носить, поэтому в стандартах масок ограничения по сопротивлению дыханию совпадают с эффективностью фильтрации. Поддержание обоих значений в пределах диапазона во многом зависит от контроля тонкости волокна и стабильного формирования полотна на линии выдувания из расплава. Заводы, которые хотят производить этот слой самостоятельно, обычно выбирают специальную линию выдувания из расплава, либо автономную, либо как часть составной конфигурации:
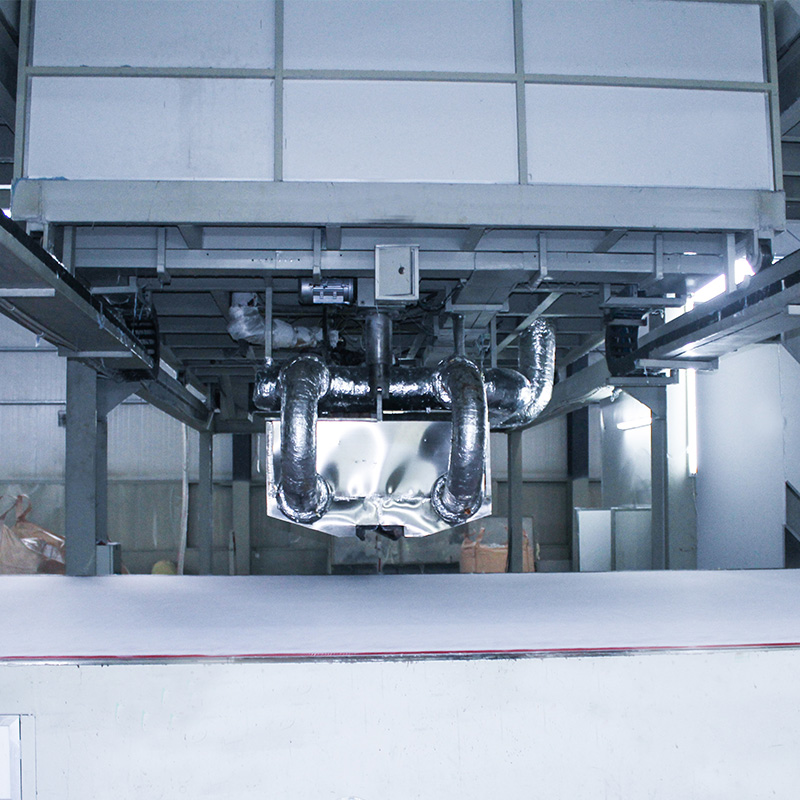 Машина для выдувания нетканых материалов из расплава для фильтрующих материалов Эта линия выдувания из расплава производит полипропиленовую ткань малого диаметра плотностью 18–300 г/м2 со скоростью 10–70 м/мин, обеспечивая предприятиям тонкость волокон и контроль полотна, необходимые для поддержания эффективности фильтрации и сопротивления дыханию в диапазоне, необходимом для масочного материала. Посмотреть продукт →
Воздухопроницаемость — это не то же самое, что воздухопроницаемость
«Дышащая способность» широко используется для двух разных измерений, и путаница приводит к реальным ошибкам при покупке. Воздухопроницаемость позволяет отслеживать поток воздуха через ткань. Скорость прохождения паров влаги, обычно обозначаемая MVTR или WVTR, отслеживает, насколько быстро водяной пар движется через него. В некоторых конструкциях они коррелируют, но не в других: воздухопроницаемая пленка может легко пропускать пар, почти полностью блокируя поток воздуха, и именно так работают многие гигиенические нижние листы. Когда клиент просит «дышащую» ткань, следующий продуктивный вопрос заключается в том, имеют ли они в виду воздушный поток, паропроницаемость или и то, и другое, поскольку методы испытаний, устройства и оборудование различаются.
Как конфигурация линии устанавливает окно проницаемости
У каждой линии прядения из расплава есть диапазон проницаемости, которого она может достичь с помощью данного полимера и рецептуры, и конфигурация балки является наиболее важным решением, находящимся в этом диапазоне.
Открытые конструкции: линии S и SS.
Однолучевая линия S производит самые открытые ткани с самой высокой проницаемостью в семействе пряденных из расплава тканей. Такая открытость характерна для сумок для покупок, упаковки, сельскохозяйственных чехлов и подложек для мебели, а современные однолучевые линии достигают низких значений плотности и высокой производительности, которые необходимы этим рынкам. Линии SS добавляют вторую прядильную балку, обменивая некоторую открытость на однородность и возможность работать с более легкими и ровными тканями для обеспечения гигиены и протирания поверхностей. В основе этого класса тканей лежит специально созданная однолучевая линия S:
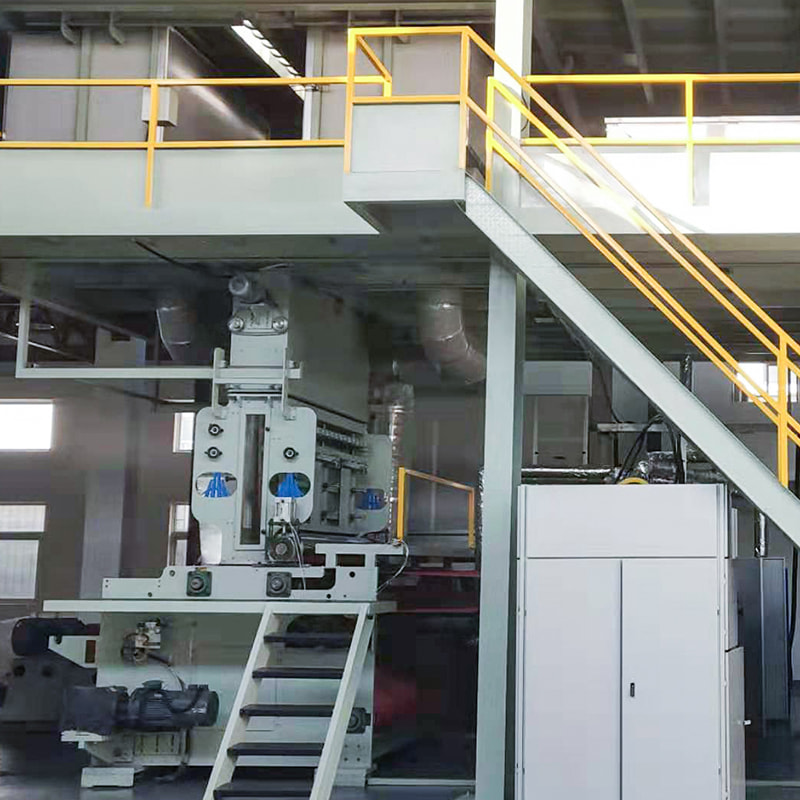 Однолучевая машина для производства нетканых материалов спанбонд S Однолучевая линия спанбонда, работающая с тканью плотностью 10–200 г/м² и скоростью 9–150 м/мин, позволяет изготавливать открытые ткани с высокой проницаемостью, подходящие для изготовления сумок для покупок, упаковки и чехлов для сельского хозяйства, о которых говорилось выше. Посмотреть продукт →
Барьер с контролируемым потоком воздуха: SMS, SMMS и SMMSS.
Добавление балок, выдутых из расплава, создает семейство SMS, в котором один или два слоя, выдутых из расплава, располагаются между слоями спанбонда. Каждый слой, полученный методом экструзии из расплава, снижает проницаемость и повышает барьерные характеристики, на чем и основан торговый медицинский текстиль и гигиенические товары премиум-класса. Выбор между S, SS, SMS, SMMS и SMMSS зависит не столько от того, что лучше, сколько от того, за какой баланс проницаемости к барьеру фактически платит целевое приложение. Для медицинских и гигиенических субстратов премиум-класса рабочая платформа выглядит следующим образом:
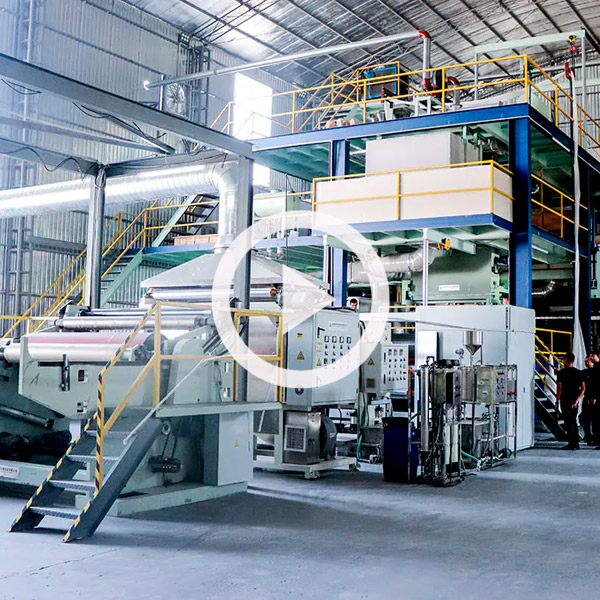 Машина для производства нетканых материалов PP SMS Сочетая спанбонд и мельтблаун, эта платформа SMS производит ткани плотностью 9–70 г/м² со скоростью до 350 м/мин, обеспечивая баланс проницаемости и барьерности, необходимый для медицинского текстиля и гигиенических подложек премиум-класса. Посмотреть продукт →
В рамках заданной конфигурации настройка каландрирования, загрузка выдуванием из расплава и выбор полимера позволяют точно настроить, в каком окне находится рецепт. Вот почему серьезные поставщики оборудования перед тем, как назвать линию, спрашивают о целевых свойствах ткани, включая диапазон проницаемости: оборудование должно быть спроектировано в соответствии со спецификациями, а не наоборот.
Пять проверок перед утверждением ткани или линии
- Назовите стандарт и условия. Примите спецификации, записанные в формате ISO 9237 с указанием площади напора и давления, или ASTM D737 на тех же условиях, и отклоните голые цифры.
- Почините агрегат. Укажите в контракте мм/с или CFM и преобразуйте их перед сравнением цифр примерно по 5,08 мм/с на CFM.
- Условьте образцы таким же образом. Показания воздушного потока меняются в зависимости от температуры и влажности, поэтому после кондиционирования проводите тестирование в стандартной текстильной атмосфере с температурой около 20–21°C и относительной влажностью 65 %.
- Запросите контекст процесса. Базовый вес, плотность нити и настройки каландра позволяют выявить причину отклонения, а не спорить о нем.
- Проверьте на своей собственной линии конвертации. Ламинирование, тиснение и термообработка — все это влияет на открытость полотна, а пробный тираж обходится гораздо дешевле, чем отбракованная партия.
Ни одна из этих проверок не стоит больших денег, и вместе они предотвращают самый распространенный спор в сфере поставок нетканых материалов: две стороны цитируют одну и ту же ткань с разными номерами. Когда целевой диапазон сам по себе является проблемой, когда покупателю нужен интервал проницаемости, которого текущий рецепт не может достичь, решение обычно находится наверху, в конфигурации балки, загрузке из расплава или конструкции склеивания. Это тот уровень, на котором мы работаем: как производитель комплексных линий из ПП-спанбонда и мелтблауна, от однобалочных S до пятилучевых SMMSS, шириной от 1600 до 4200 мм, мы строим производственную линию с учетом свойств ткани, которые клиент должен учитывать, включая воздухопроницаемость. Если вы сравниваете новую линию со спецификациями, основанными на проницаемости, вы можете обсудить параметры конфигурации прежде чем совершить сделку, поговорите с нашими инженерами.


 +8613621544385
 № 2 Стандартная мастерская, Фаза 3 Промышленного парка Сучу, Чучжоу, провинция Аньхой, Китай
