
 English
 中文简体
 русский
 عربى
Контент
- 1 Что на самом деле означает преобразование нетканых материалов
- 2 Шаги внутри линии преобразования
- 3 Почему входящий рулон определяет ваш доход от конвертации
- 4 Сопоставление структуры структуры с заданием на преобразование
- 5 Композитные конструкции для медицинской и гигиенической обработки
- 6 Барьерные слои и пределы конвертации
- 7 Вопросы, которые стоит задать перед принятием решения
Переработка нетканых материалов – это тихая половина индустрии нетканых материалов. Большинство разговоров начинается с фильеры, балки или формовочной ленты, оборудования, которое превращает полипропиленовые гранулы в ткань. Но рулон ткани становится полезным только тогда, когда кто-то его разматывает, направляет, ламинирует, режет, складывает и упаковывает во что-то, что покупатель действительно может держать. Эта вторая половина преобразуется, и у нее есть свой словарный запас, свои узкие места и своя экономика.
Мы проектируем и строим линии по производству спанбонда и мелтблауна, поэтому проводим много времени с людьми, получающими эти рулоны: переработчиками, которые покупают ткань, а затем должны заставить ее работать на скорости, смена за сменой. Ниже приводится практический взгляд на то, что включает в себя переработка нетканых материалов, где она может пойти не так, и какая часть ответа на самом деле лежит наверху.
Что на самом деле означает преобразование нетканых материалов
Проще говоря, конвертирование — это любая операция, при которой нетканые рулонные материалы превращаются в полуфабрикат или готовый продукт. Некоторые производители перерабатывают поточно, запуская перерабатывающую линию непосредственно за формовочной секцией, поэтому ткань никогда не наматывается. Большинство из них переходят на другую продукцию, покупая рулоны у производителя тканей и перерабатывая их на отдельном заводе. Обе модели работают, и обе зависят от одного и того же: предсказуемого крена.
Ассортимент переработанной продукции шире, чем ожидает большинство людей.
- Гигиена: верхние листы подгузников, захватывающие слои, манжеты для ног, гигиенические прокладки.
- Медицинские: хирургические халаты, простыни, маски для лица, повязки для ухода за ранами.
- Салфетки: влажные салфетки, сухие салфетки, салфетки для общественного питания и промышленные салфетки.
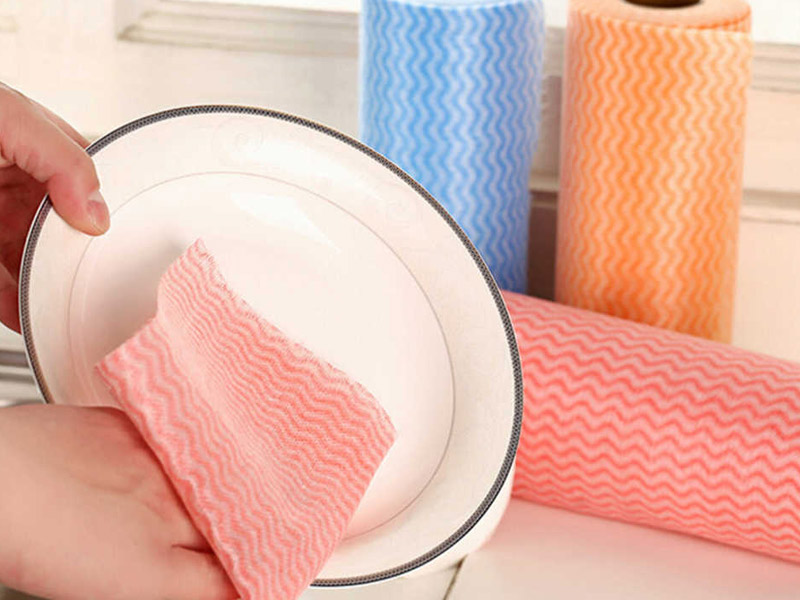
- Бытовые: кухонное полотенце, сумки для покупок, чистящие салфетки, подложка для мебели.
- Фильтрация: фильтры HVAC, фильтрация жидкости, респираторные средства.
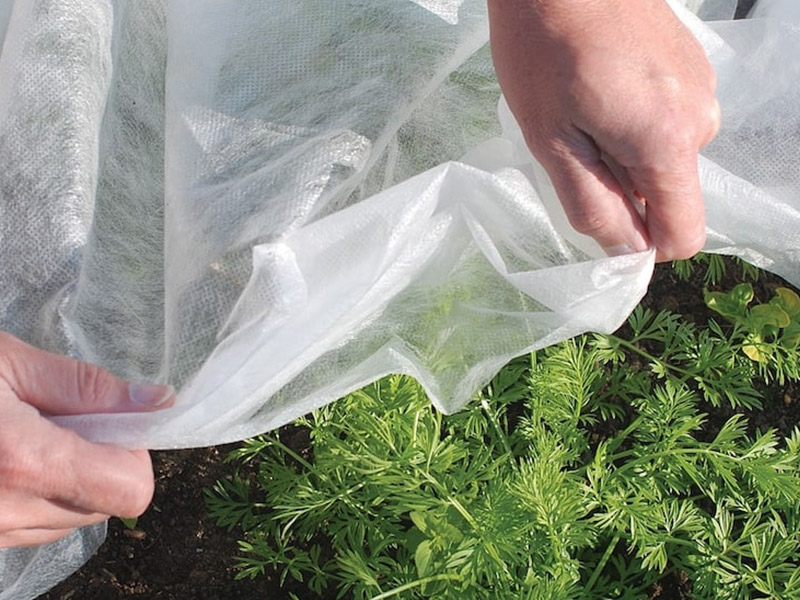
- Промышленность и сельское хозяйство: геотекстиль, покровные растения, упаковка, автомобильная отделка.
Их объединяет то, что каждое приложение заботится о разной комбинации свойств. Преобразователь салфеток заботится о мягкости, пыли и о том, как ткань ведет себя во влажной стопке. Преобразователь халатов или масок беспокоится о барьере и о том, как материал подвергается ультразвуковой сварке. Фильтр-преобразователь заботится о пластичности и перепаде давления. Рулоны могут получаться с одинаковыми линиями, но в остальном в работе нет ничего одинакового.
Шаги внутри линии преобразования
Строка преобразования звучит сложно, но на самом деле это цепочка довольно обычных операций, каждая из которых зависит от предыдущей.
- Размотка и контроль натяжения, где постоянное натяжение является важнейшим фактором стабильной лески.
- Сращивание и направление полотна позволяют менять рулоны без остановки производства.
- Резка и перемотка, обрезка кромок по ширине и формирование рулонов для последующей аккуратной обработки.
- Склеивание и ламинирование с использованием ультразвука, термического каландрирования или клея-расплава, отдельно или в сочетании
- Резка, перфорация и высечка ротационным или лазерным методом в зависимости от кромки и скорости.
- Складывание, укладка и формование — этап, который превращает плоское полотно в трехмерное изделие.
- Печать, покрытие и обработка, придание цвета, гидрофильности, мягкости или функционального слоя.
- Проверка и упаковка, проверка веса, прочности запечатывания, регистрация отпечатков и загрязнение.
Не каждая строка содержит все восемь. Линия по производству влажных салфеток может включать в себя этапы размотки, складывания, смачивания, резки и запечатывания, с добавлением печати только в том случае, если заказчику нужен рисунок. Какой бы ни была конфигурация, в ежедневной битве доминируют две вещи: напряжение и постоянство наступающего броска.
Почему входящий рулон определяет ваш доход от конвертации
Когда линия ведет себя плохо, возникает искушение обвинить машину. Довольно часто настоящей причиной является ткань, а выбор ткани был сделан задолго до того, как рулон прибыл на ваш причал. Вот как некоторые из обычных подозреваемых появляются в заводских цехах.
| Характеристика ткани | Как это выглядит на линии | Что проверить |
|---|---|---|
| Изменение базового веса | Натяжение, длина реза отклоняется, уплотнительные окна узкие | Профиль по всей ширине, не только средний |
| Коэффициент растяжения в продольном и поперечном направлениях | Паутина рвется по всей машине, слабые готовые ручки. | Соотношение измерено в нескольких точках рулона |
| удлинение | Складки, морщины и смещение регистрации отпечатка | удлинение at the low loads your line actually runs at |
| Воздухопроницаемость | Претензии по барьерным свойствам не принимаются после ламинирования или нанесения покрытия. | Ценность вместе с вариациями от рулона к рулону |
| Скручиваемость, качество кромки, твердость рулона | Телескопические ролики, направляющие сигнализаторы, обрезки отходов | Состояние кромки, размер сердцевины и твердость в центре и на краю. |
| Сращивания и статика | Остановки, застревание подачи листов, загрязнение чистой продукции | Тип соединения и количество на рулон, качество поверхности |
Обратите внимание, сколько из них установлено на этапе формирования. Профиль веса, коэффициент растяжения, удлинение и проницаемость определяются на участках экструзии, охлаждения, вытяжки и склеивания на линиях спанбонд или выдувания из расплава. Преобразователь может компенсировать это на некоторое время, но компенсация требует скорости, затрат и внимания и никогда не исчезает полностью.
Сопоставление структуры структуры с заданием на преобразование
Линии спанбонд и спанмелт обычно характеризуются количеством лучей: S, SS, SSS, SMS, SMMS и SMMSS. Каждая дополнительная балка добавляет новый уровень, а вместе с ним и стоимость, и возможности. Ошибка, которую мы видим чаще всего, заключается в том, что мы покупаем больше структуры, чем приложение может реально использовать.
Однослойный спанбонд (S)
Однолучевая линия производит однородную, мягкую и равномерно склеенную ткань с полезной прочностью в обоих направлениях. Он аккуратно разрезает и перематывает бумагу, поэтому с его помощью можно использовать так много пакетов для покупок, кухонных полотенец, сельскохозяйственных покрытий и упаковочных материалов. Однослойные полотна также легко соединяются, независимо от того, использует ли преобразователь календуру или ультразвуковую сварку, поэтому окно процесса шире, чем для композита.
 Однолучевая машина для производства нетканых материалов Spunbond для полипропиленовой ткани Производит однородную ткань спанбонд из полипропилена, подходящую для изготовления сумок, гигиены, медицины и упаковки; просмотрите спецификации и дальнейшее использование. Посмотреть продукт →
Композитные конструкции для медицинской и гигиенической обработки
Как только слой мелтблауна располагается между двумя слоями спанбонда, ткань приобретает барьерные свойства, необходимые для халатов, штор, масок и средств гигиены. Структуры SMS, SMMS и SMMSS следуют этой логике, а дополнительный слой, полученный методом выдувания из расплава в SMMS и SMMSS, дает преобразователю более точный контроль над эффективностью фильтрации и гидростатическим напором.
Эти преимущества сопровождаются преобразующими последствиями, о которых стоит знать заранее. Волокно мелтблаун тоньше и слабее, чем спанбонд, поэтому композит может пылить и предпочитает более мягкое натяжение, чем чистое спанбонд. С другой стороны, он прекрасно сваривается: ультразвуковое и термическое соединение SMS и SMMS обычно обеспечивает более прочное и надежное соединение, чем клей, что является частью того, что делает возможным создание современных высокоскоростных линий масок и халатов. Рабочая ширина от 1600 до 4200 мм является обычным явлением, и соответствие ширины, которую вы покупаете, ширине, которую действительно использует ваша перерабатывающая линия, является одним из самых простых способов сократить отходы обрезков.
 Машина для производства нетканых материалов SMS Spun-Melt для производства композитных тканей Сочетает в себе слои спанбонд и мелтблаун для тканей SMS, SS, S и M, предназначенных для использования в гигиенических, медицинских целях, фильтрации и упаковке; проверить модели и характеристики. Посмотреть продукт →
Барьерные слои и пределы конвертации
Мельтблаун сама по себе представляет собой другое животное. Он состоит из очень тонких волокон, что делает его эффективным при фильтрации и барьерных функциях, а также делает его хрупким: более низкая прочность на разрыв, более высокое удлинение и склонность к выпадению волокон при грубом обращении. Переработчики, работающие с выдуванием из расплава, учатся сохранять мягкое натяжение, поддерживать короткие и чистые пути полотна и уделять пристальное внимание статическому контролю, особенно когда материал подвергается электростатическому заряду для использования в фильтрации.
Для складчатых фильтров и респираторов последовательность имеет большее значение, чем пиковые значения. Равномерный диаметр волокна и равномерное распределение по ширине сохраняют высоту складок, перепад давления и эффективность в пределах технических характеристик, в то время как отклонения проявляются в виде брака в конце линии.
 Машина для выдувания нетканых материалов из расплава для тонковолокнистых фильтрующих материалов Производит тонкую полипропиленовую ткань, выдутую из расплава, для слоев масок, фильтрующих, абсорбционных и гигиенических изделий; сравнить ширину, производительность и функции управления. Посмотреть продукт →
Вопросы, которые стоит задать перед принятием решения
Независимо от того, покупаете ли вы ткань или оборудование, краткий список вопросов избавит вас от долгого и дорогостоящего раунда проб и ошибок.
- Насколько стабильна основная масса по всей рабочей ширине, а не только посередине?
- В каком направлении рвется ткань и при каком удлинении?
- Какой метод склеивания будет использоваться в вашей леске и был ли он протестирован именно на этой ткани?
- Сколько стыков в рулоне и какой наибольший диаметр рулона принимает ваше размоточное устройство?
- Кому вы звоните, если новая спецификация не ведет себя так, как обещано в паспорте?
Последний вопрос – не шутка. Большинство проблем с конвертацией решаются в первую неделю нового материала. После этого команды начинают учиться жить с нарушенным процессом, а не исправлять его.
Обработка и изготовление тканей — это две половины одной и той же работы, и обе стороны становятся проще, если обе стороны начинают переговоры заранее. Если вы планируете линию спанбонда или мелтблауна и хотите знать, как ткань, которую она производит, будет вести себя на перерабатывающей фабрике, или вы уже выполняете переработку и хотите понять, почему один рулон работает плавно, а следующий мешает вам, наша команда будет рада проработать с вами спецификацию. Подробнее о том, как мы подходим к проектам, вы можете прочитать на нашем сайте. о странице или просто свяжитесь с нами и сообщите нам, что вы пытаетесь запустить.


 +8613621544385
 № 2 Стандартная мастерская, Фаза 3 Промышленного парка Сучу, Чучжоу, провинция Аньхой, Китай
